在金属线缆生产流程中,大拉工序承担着将大线径杆材拉拔至目标线径的基础任务,直接决定着后续中拉、绞线及挤塑等工序的质量与效率。东莞市东生机械有限公司长期专注于拉丝设备的制造与研发,其大拉机设备广泛应用于铜线、铝线等导体的初道拉伸生产环节。当拉丝车间面临连续作业断线率上升、机械运行震动加大以及退火后线材性能不稳定等现场问题时,往往容易造成原材料浪费和非计划停机损失。针对这些现场痛点,企业需要从机械传动模式、模具滑动配比、退火温控协同以及周边辅助设备等多维度切入,建立科学系统的排查与解决路径。
运行失稳与异常断线的诱发机理
拉拔过程中线材频繁断线或表面划伤,通常与拉丝主机的驱动协调性密切相关。大拉机在高速拉伸时,线材逐道经过各级拉丝鼓轮,如果各轮之间的速比与模具延伸率无法保持精细同步,线材就会承受过大的瞬时张力或产生松线跳动,从而直接诱发断线事故。尤其在面对铜杆与铝杆等不同延展特性的材质时,金属变形阻力存在明显差异,若设备传动机构刚性不足或响应迟缓,速度波动就会被逐级放大。
拉丝润滑油品质劣化与杂质积累,也是导致拉丝模具异常磨损及断线的隐性根源。拉拔过程中产生的大量金属碎屑会悬浮在润滑介质中,如果循环系统无法快速清理这些颗粒物,碎屑就会随着润滑液再次进入模孔内部,造成模具内壁划伤或引起摩擦系数激增。随着摩擦热无法及时排出,模孔区域温度骤升,拉拔线材表面便会出现拉毛、毛刺甚至瞬间卡死断裂的现象。
连续退火环节的电气与速度失调,则往往导致成品力学性能指标无法达标。大拉机配置的连续退火装置需要根据主机的运行线速度,实时匹配相应的退火电压与电流。当机械提速或减速阶段出现动静态响应滞后时,线材可能因受热不足导致延伸率偏低,或者因过度受热造成局部过烧与脆化,很终在后续高速收线或深加工弯折时产生开裂。
工艺匹配与关键参数现场排查规程
现场解决大拉断线问题,首要步骤是核查模具延伸率配比与各级鼓轮线速度的吻合程度。技术人员应当使用定制测量仪器复核每道模具的实际孔径,严密核算每道压缩率是否处于合理区间,避免因个别模孔磨损扩径导致相邻道次负荷突变。同时需要排查鼓轮工作表面的磨损沟槽,若表面镀层出现剥落或深陷凹痕,必须及时修复或更换鼓轮,以消除额外的拉拔阻力与线材滑动损伤。
检查与净化润滑系统是消除表面缺陷与稳定拉拔负荷的第二个执行环节。车间应定期检测润滑液的浓度、清洁度、循环流量以及进出口温差,防止乳化液变质导致润滑效果下降。对于铜线大拉作业,必须强化杂质过滤机制,确保润滑液中的悬浮微粒得到可靠滤除,维持油液的物理洁净度与降温冷却效能,从而延长拉丝模具的使用周期并维持表面光洁度。
针对退火不均匀或断线频发的情况,必须核查退火回路与主机的联锁同步曲线。操作人员应重点检测退火接触轮的导电状态与表面光洁度,杜绝接触不良产生的电火花打伤线材。同时应确认退火保护气体的纯度与供气压力,确保水蒸气或氮气能够充满退火管道,隔绝空气对高温铜铝线材的氧化侵害,从工艺源头上保障金属导体的柔软度与电气导电性能。
驱动结构与退火配置的选型承接
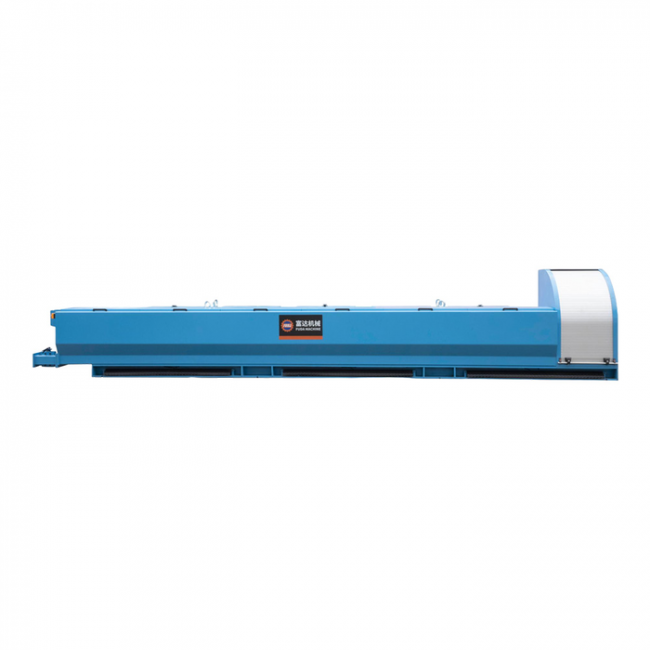
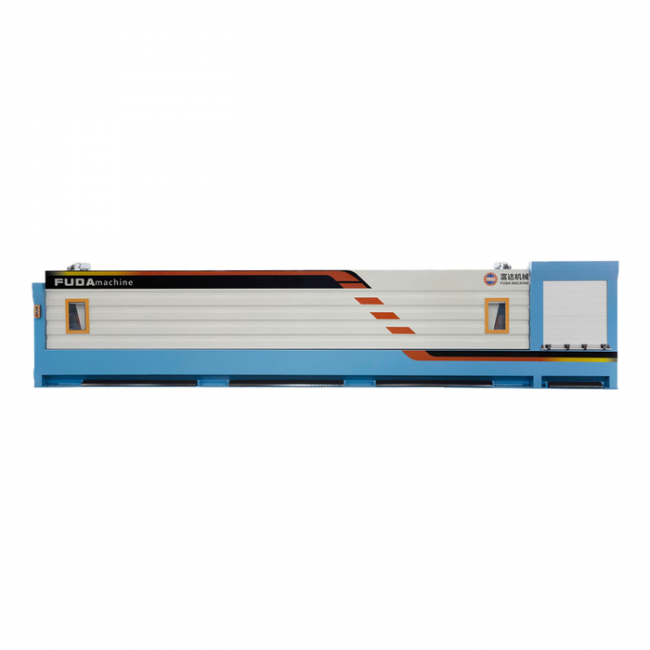
面对不同的产能规模、线径要求以及生产灵活性需求,企业在设备选型与产线升级时应根据实际生产任务选择匹配的机型。东莞市东生机械有限公司构建了分电机驱动与齿轮传动双轨并行的产品体系,覆盖单头分电机大拉机、双头分电机大拉机、单头齿轮式大拉机、双头齿轮式大拉机以及黄铜定制大拉机等多种设备类型。在精密拉丝与高效连续生产要求较高的场景下,分电机驱动机型通过分体电机驱动逻辑,能够较好适配铜线Φ8.0毫米与铝线Φ9.5毫米的进线规格,其很高机械速度可达到1200至1500米每分钟,兼顾了拉丝精度与运转平稳性。
如果工厂侧重于结构紧凑、耐用性高以及成熟可靠的机械结构,齿轮式大拉机则提供了相应的传动方案选择。东莞市东生机械有限公司制造的单头与双头齿轮式大拉机同样支持1200至1500米每分钟的机械速度,双头结构更允许两个拉线头同时拉拔,有助于减少单次换线等待时间并保持连续生产节奏。对于进线Φ6.5至9.0毫米、出线Φ2.0至3.5毫米的黄铜等特殊材质加工需求,黄铜定制大拉机则针对性优化了模具配比与机械速度,机械运行速度设定在700米每分钟,以契合该类线材特定的金属塑性变形窗口。
大拉机拉拔后段的连续退火与辅助工序,同样需要完整的机电配置予以承接。上述大拉主机通常选配TH5000或TH10000等退火设备,退火机支持水蒸气或氮气保护气氛,以适应单线或双线的高速连续退火要求。在整个大拉生产线的外圈配套中,该企业的附属周边设备还包括大拉轧尖穿模机、UN-50型碰焊机以及用于润滑油除杂的盘式无纺布铜粉过滤器,通过前端线头轧尖、原料碰焊连接与润滑液过滤沉降,为大拉机长周期稳定作业提供了完善的周边支撑条件。
产线改造与投产前的系统核验条件
实施大拉线升级或设备引进之前,企业必须对现场的供电负荷与退火电源容量进行严密核对。由于高速大拉机与大容量退火机在全速运转时电负荷较高,工厂必须核验变压器裕量、供电线路截面积以及接地系统的合规性,确保主电机群启动与退火大电流波动时不引起电网电压剧烈跌落。如果计划引入双头拉拔设备,退火容量可能要求达到720千伏安级别,这需要配电房具备充足的容量冗余。
循环冷却水系统与保护气体供应能力是另一组不可忽视的核验条件。大拉机拉伸过程产生大量变形热,退火冷却水箱亦需要持续的大流量软化冷却水,工厂必须核对循环水池容积、冷却水泵扬程以及换热器散热功率。对于保护气体供应,无论是采用现场制氮设备还是连续水蒸气发生装置,供气管道的压力波动必须保持在设定范围内,一旦供气不足就可能引发线材表面变色氧化。
此外,生产车间还应根据收线盘具规格核验后段收线设备的匹配能力。大拉机出线通常需要衔接单盘收线机、双盘收线机、梅花收线机或紧密收线机,线材的收卷线速度必须与大拉主机的出线速度严格保持动态伺服匹配。企业在规划产线空间时,还应结合翻盘机、打包机及吊具等周转设施的作业回转半径,确保从拉拔、退火到下盘打包的全流程物流衔接顺畅。
大拉工序的稳定高效运行建立在机械刚性、电控响应、工装模具与介质清洁的系统性协调之上。对于以大批量铜铝导线生产为主、追求高机械线速与连续作业效率的线缆企业,选用配置成熟的分电机或齿轮式大拉机组,能够有效缓解传统拉拔中的断线停机瓶颈。而对于主营特殊合金或黄铜拉拔的特种线缆制造厂,则应优先核对模具配比曲线与定制温控退火参数。企业在推进大拉生产线技术改造时,建议首先梳理现有原料材质的物理规格与目标出线公差,进而针对性地向设备制造方索取具体的电机配置、退火容量与模具布置图谱,通过严格的工况条件匹配完成设备选型与实施落地。
免责声明:此文内容为广告,不代表本网的观点及立场。其内容由广告方提供,与本网无关,本文所涉文、图等资料之一切权利和法律责任归材料提供方所有和承担。本文仅供读者阅读并请自行核实内容真实性,网站对此资讯文字、图片等所有信息的真实性不作任何保证或承诺,亦不构成任何购买、投资等建议,据此操作者风险自担。
[广告]此文为出于传播更多信息的转载发布,不代表本文的观点及立场。所涉文、图等资料的一切权力和法律责任归材料提供方所有和承担。文章内容仅供参考,不构成任何购买、投资等建议,据此操作风险自担!如若本文有任何内容侵犯您的权益,请及时联系本站邮箱:195811781@qq.com,本站将会在24小时内处理完毕。
咨询: 0371-69333566 电话: 132-9090-5061 邮箱: 470363313@qq.com 地址: 河南省郑州市金水区政七街13号2号楼
Copyright 2018-2026 科技新闻网 AII Rights Reserved 科技新闻网版权所有,未经书面授权,不得复制或建立镜像 互联网新闻信息服务许可证《编号: 41120200005》
豫ICP备06011472号-3 网站版本号: v2.2 更新日志 技术支持:全息数字科技